Пайка медных трубопроводов VRF/VRV в Москве и Московской области
Паяем фреоновые трассы мультизональных систем в потоке азота: магистрали, разветвители, переходы, ремонт узлов. После пайки проверяем герметичность и фиксируем параметры в акте.
Стоимость зависит от числа соединений и диаметров труб. Точная смета после осмотра.
Технологический минимум
Четыре операции, которые мы не пропускаем при монтаже и ремонте фреоновых трасс. Каждая — с фиксацией в протоколе.
Азотная продувка
Вытеснение кислорода при каждой пайке — исключаем окалину внутри контура.
Припой BCuP
Серебросодержащие припои с нормированной текучестью.
Опрессовка
Контроль герметичности азотом под расчётным давлением.
Акт
Протокол параметров, подпись инженера, гарантия.
Когда нужна пайка в VRF/VRV
Пайка — ключевой этап монтажа и ремонта фреоновых трасс. Ошибка здесь обходится дороже всего: окалина и непровар выводят из строя компрессор и электронные расширительные клапаны.
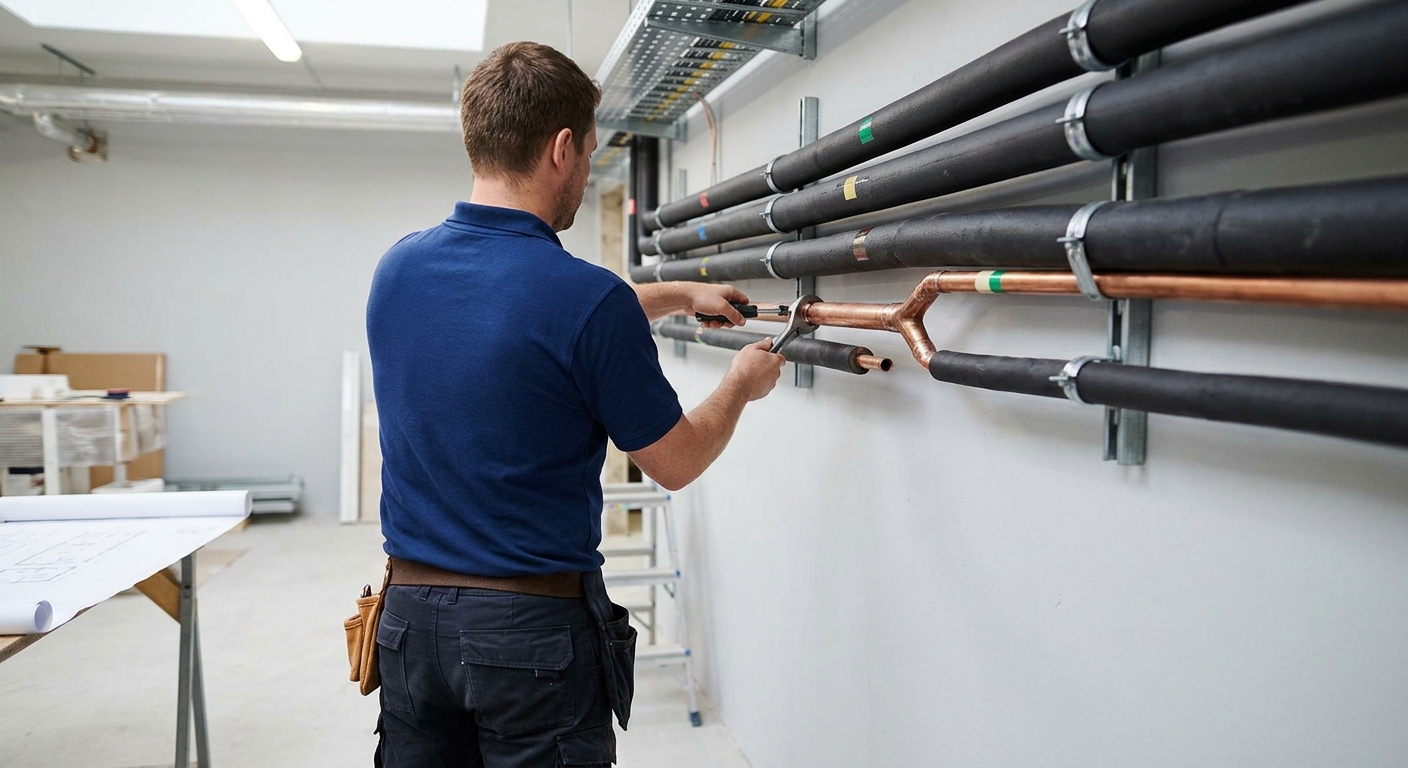
Монтаж трассы
Магистральные линии, соединения с разветвителями Refnet, подключение внутренних и наружных блоков.
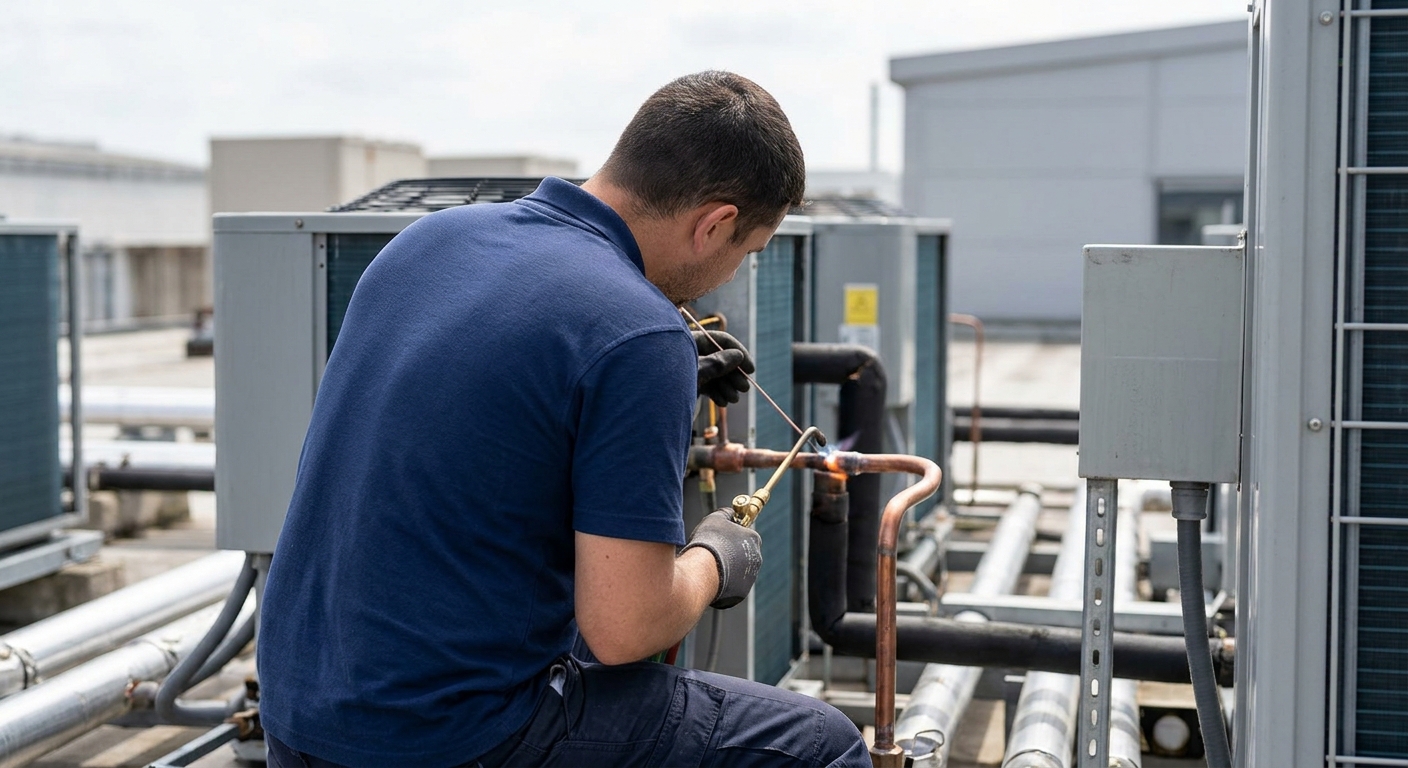
Ремонт утечки
Замена участка или повторная пайка соединения после того, как место утечки найдено и подтверждено.
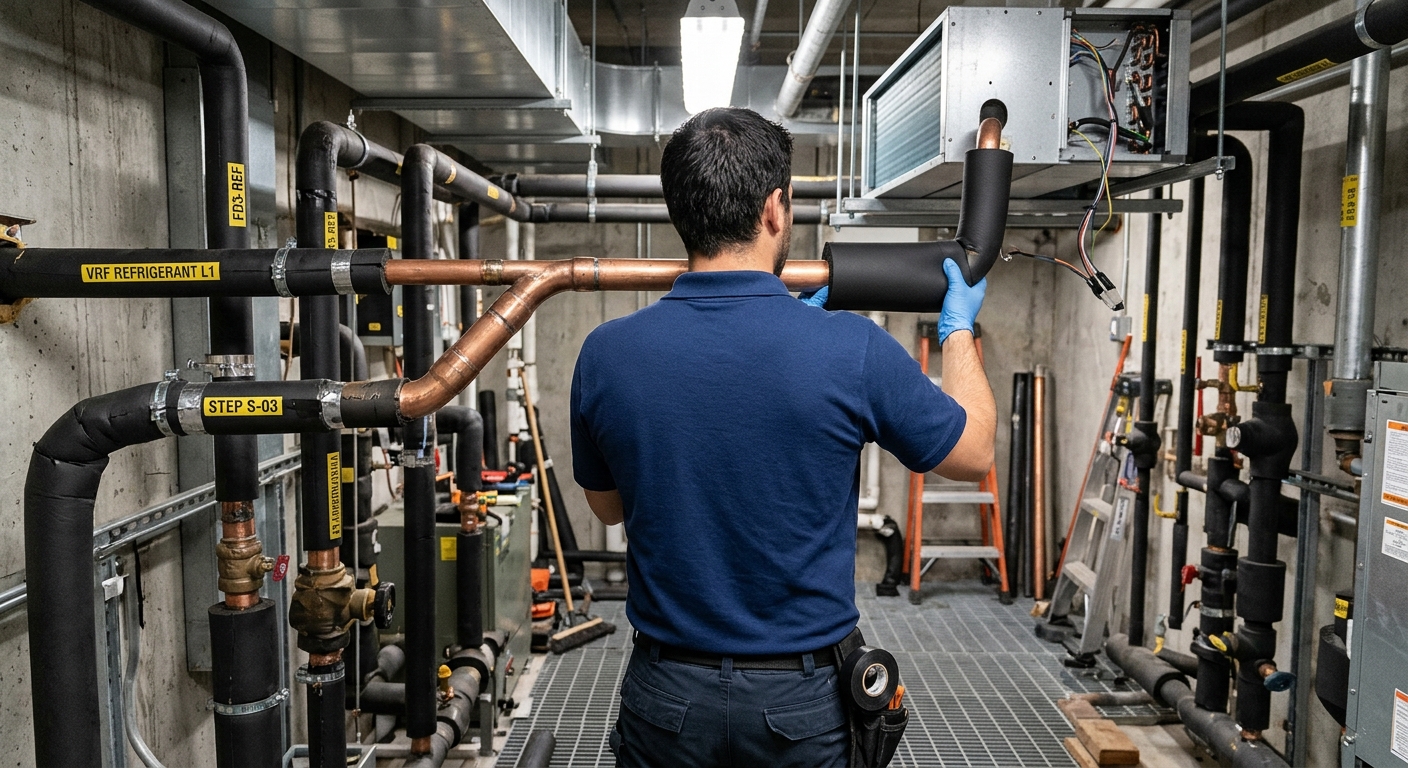
Реконструкция
Перенос внутренних блоков, добавление ветвей, замена участков трассы при изменении схемы.
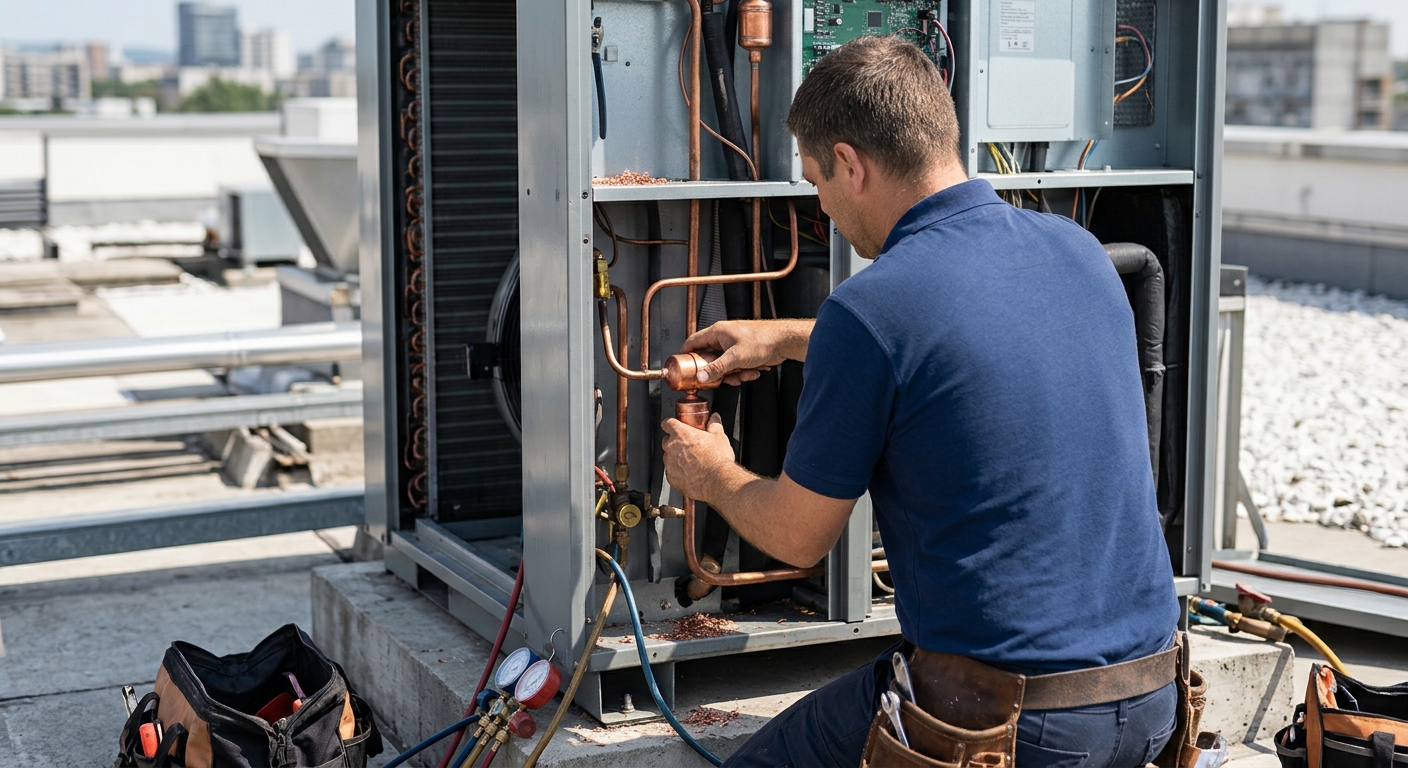
Замена узлов
Замена разветвителей, фильтров-осушителей, сервисных вентилей — по инструкции производителя.
Как мы паяем: пошаговый процесс
Каждый этап влияет на ресурс системы. Пропуск продувки азотом или перегрев — причина окислов и отказа компрессора.
Резка и зачистка
Труборез, удаление заусенцев, зачистка торцов до металлического блеска.
Сборка соединения
Подгонка зазора, фиксация, проверка соосности.
Продувка азотом
Непрерывная подача азота внутрь трубы во время пайки — защита от окислов.
Пайка
Нагрев горелкой, подача припоя, контроль температуры и заполнения зазора.
Охлаждение
Естественное охлаждение без воды и резких перепадов.
Визуальный контроль
Проверка шва: равномерность, отсутствие пор и непровара.
Опрессовка
Проверка герметичности азотом под давлением.
Документы
Протокол опрессовки, акт выполненных работ, гарантия.
Продувка азотом.Без неё — нельзя.
При нагреве медь окисляется, внутри трубы образуется окалина. Окислы попадают в компрессор и расширительные клапаны, вызывая заклинивание и отказ. Непрерывная подача азота во время пайки вытесняет кислород и предотвращает образование окислов. Мы не паяем без продувки — это принцип, а не опция.
Контроль качества пайки
Три уровня проверки — от визуального осмотра до опрессовки. Показываем результат заказчику.
Визуальный осмотр
Равномерность шва, отсутствие пор, трещин и непровара. Проверка на окислы внутри трубы.
Опрессовка азотом
Проверка герметичности под давлением с выдержкой. Фиксация результатов в протоколе.
Проверка на окислы
Контроль внутренней поверхности трубы после пайки — отсутствие окалины и загрязнений.
Технология пайки фреоновых трасс
Каждый этап влияет на ресурс системы. Пропуск продувки азотом или перегрев шва — причина окалины в контуре и отказа компрессора.
Подготовка
Резка труборезом, снятие заусенцев, очистка концов, калибровка.
Ровное соединение, равномерный зазор под припой.
Продувка азотом
Подаём азот в трубу до нагрева и держим до остывания шва.
Кислород вытеснен, окалина внутри трубы не образуется.
Нагрев и пайка
Равномерный нагрев соединения горелкой, подача твёрдого припоя.
Капиллярное заполнение зазора, прочный шов.
Охлаждение
Естественное, без подачи воды на горячий шов.
Нет трещин и внутренних напряжений в металле.
Контроль
Визуальный осмотр, азотное испытание давлением, течеискатель.
Подтверждённая герметичность соединения.
Изоляция
Восстановление теплоизоляции в зоне пайки.
Защита от конденсата и коррозии.
Схема пайки в потоке азота
Азот подаём в трубу до начала нагрева и держим до полного остывания шва. Кислород вытесняется, окалина внутри контура не образуется.
Схема иллюстративная: узлы подачи и сброса азота зависят от конфигурации трассы и инструкции монтажа конкретной серии. Расход и давление азота — по инструкции производителя оборудования.
Припои и флюсы
Для фреоновых трасс применяют твёрдые припои с рабочей температурой выше 450 °C. Марку припоя и необходимость флюса определяют по паре материалов и инструкции производителя.
M-01Медь — медь
Фосфорсодержащий (CuP) или серебросодержащий твёрдый припой.
Для CuP обычно не нужен; для серебряных припоев — по инструкции.
M-02Медь — латунь, медь — сталь
Серебросодержащий твёрдый припой.
Нужен, остатки удаляются после пайки.
M-03Электронные клапаны и датчики
Паяют только с теплозащитой или не паяют рядом.
Попадание флюса в клапаны исключают.
Типичные дефекты пайки
Большинство отказов фреоновых трасс связано с нарушением технологии на этапе пайки. Ниже — что именно идёт не так и к чему приводит.
Непропай
Недостаточный нагрев, неравномерный зазор.
Утечка хладагента.
Пережог меди
Перегрев, слишком большая горелка.
Снижение прочности, трещины.
Окалина внутри трубы
Пайка без продувки азотом.
Засорение клапанов и фильтров, износ компрессора.
Остатки флюса
Недостаточная очистка после пайки.
Коррозия, закупорка контура.
Повреждение соседних узлов
Нет теплозащиты при пайке.
Выход из строя клапана или датчика.
Безопасность работ
Пайка фреоновых трасс — это огневые работы и работа с газовыми баллонами. Порядок на объекте согласуем с заказчиком до начала работ.
Огневые работы
Организация по правилам пожарной безопасности объекта: наряд-допуск, огнетушитель, удаление горючих материалов из зоны пайки.
Работа с хладагентом
Перед пайкой хладагент удаляется рекуперацией. Нагрев хладагента даёт токсичные продукты разложения — паять на заполненной системе нельзя.
Горючие хладагенты
Для хладагентов с горючестью (например, R32 слабо горюч) учитываем требования инструкции производителя и вентиляцию в зоне работ.
Газовые баллоны
Хранение, транспортировка и крепление баллонов азота и горючего газа — по действующим правилам.
Рассчитайте стоимость пайки
Выберите диаметр труб, количество соединений и дополнительные работы — калькулятор покажет предварительную стоимость. Финальная смета — после осмотра объекта.
Предварительная стоимость
Сроки и стоимость
Финальная цена зависит от длины трассы, диаметров труб и сложности доступа. Ниже — диапазоны для ориентира.
Пайка соединения
по количеству точек
1–2 дня
Пайка трассы (монтаж)
по длине и диаметру
по проекту
Перепайка после утечки
по объёму работ
1 день
Опрессовка азотом
по объёму контура
2–6 часов
Аварийный выезд
по тарифу
в течение суток
Исходные данные
Чтобы подготовить смету и план работ, достаточно нескольких вводных по объекту. Чем точнее данные — тем меньше уточнений на выезде.
Бренд, серия, хладагент
Регламент пайки и меры безопасности.
Схема трассы или фото места работ
Планирование работ и оценка доступа.
Диаметры и длины участков
Расход материалов и объём работ.
Доступ: потолки, шахты, кровля
Организация огневых работ.
Условия объекта: допуск, график
Согласование сроков.
Бренды и допуски
Работаем с VRF/VRV системами основных производителей и припоями, допущенными их инструкциями по монтажу.
VRF/VRV системы
- Daikin
- Mitsubishi Electric
- Mitsubishi Heavy Industries
- Hitachi
- Toshiba Carrier
- Fujitsu General
- Panasonic
- LG
- Samsung
- Midea
- Haier
- Gree
- Hisense
Припои и флюсы
- Castolin
- Harris
- Lucas-Milhaupt
- Fontargen
- Rothenberger
- Weldcut
- Rector
- BCuP-2 / Ag 2%
- BCuP-3 / Ag 5%
- BCuP-5 / Ag 15%
Оборудование: VRF/VRV системы.
Частые вопросы
Зачем паять трассу VRF в потоке азота?
При нагреве меди на воздухе внутри трубы образуется окалина. Она попадает в контур, засоряет фильтры и электронные расширительные клапаны, ухудшает смазку компрессора. Поток азота вытесняет воздух и не даёт окалине образовываться. Расход и давление азота берём из инструкции производителя.
Чем паять: мягкими или твёрдыми припоями?
Для хладагентных трасс применяют пайку твёрдыми припоями с рабочей температурой выше 450 °C: мягкие припои не обеспечивают нужной прочности и герметичности при рабочих давлениях и вибрации. Марку припоя и флюс подбираем по паре материалов.
Нужен ли флюс?
Для соединений медь-медь с фосфорсодержащим припоем флюс обычно не нужен. Для латуни и стали — нужен. Выбор определяется материалами фитинга и инструкцией производителя припоя.
Можно ли паять, если в трассе есть хладагент?
Нет. Перед пайкой систему освобождают от хладагента (рекуперация), контур продувают азотом. Нагрев хладагента приводит к образованию токсичных продуктов разложения.
Чем пайка отличается от вальцовки?
Пайка даёт неразъёмное соединение, меньше мест утечки при вибрации и старении, но требует огневых работ и контроля. Вальцовка разъёмная, но чаще становится источником утечек. Для VRF основные магистрали выполняют пайкой.
Как вы защищаете соседние узлы от нагрева?
Применяем теплозащитные экраны и влажную ткань, не паяем рядом с электронными клапанами и датчиками без защиты, снимаем изоляцию в зоне пайки и восстанавливаем её после.
Как проверяете качество пайки?
Визуально, затем азотное испытание давлением с температурной коррекцией и течеискатель. Подробно: опрессовка VRF/VRV.
Сколько стоит пайка?
Цена зависит от числа соединений, диаметров, доступа и условий работы. Точную вилку называем после уточнения объёма.
Нужен ли допуск к огневым работам?
Огневые работы требуют организации по правилам пожарной безопасности объекта: наряд-допуск, средства пожаротушения, исключение горючих материалов. Порядок согласуем с заказчиком.
С какими брендами вы работаете?
Список брендов и допусков уточняйте у инженера — состав зависит от серии оборудования и требований инструкции производителя.
Нужна пайка трассы VRF/VRV?
Пришлите модель системы, схему трассы или фото места работ и условия объекта — инженер оценит объём, стоимость и сроки, предложит план монтажа или ремонта.